
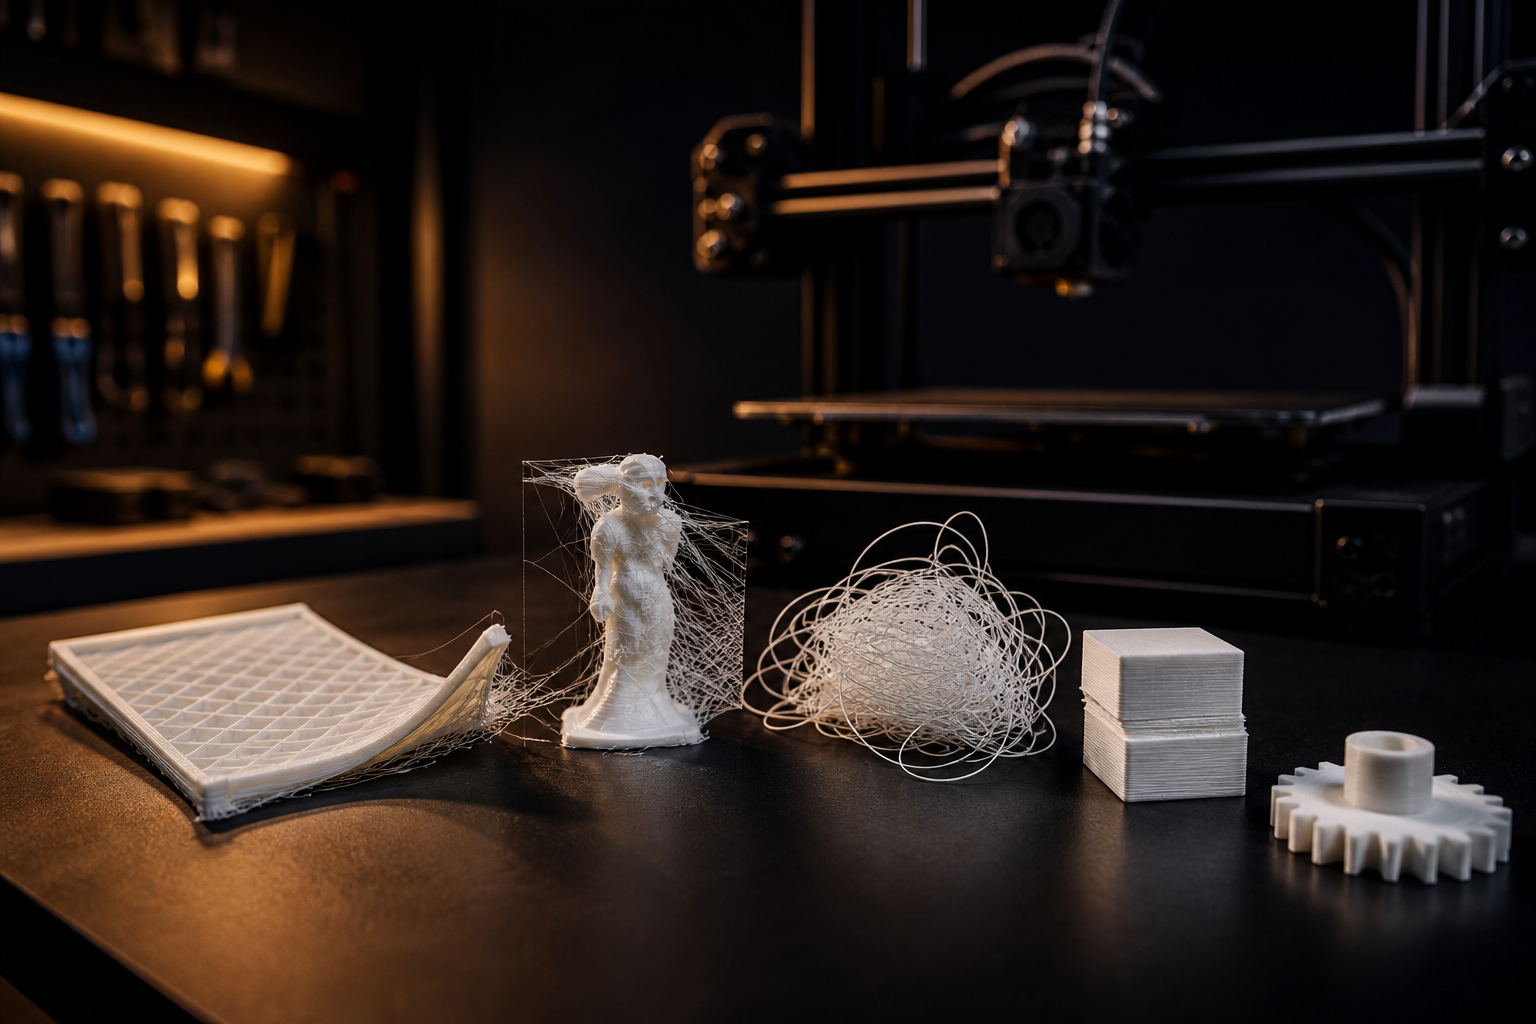
أغلب الطبعات الفاشلة مش معناها إن الطابعة «وحشة». المشاكل بتتكرر: الطبقة الأولى ما لزقتش، الفيلامنت كان مبلول، الفوهة مسدودة جزئيًا، أو إعداد بيتعارض مع الخامة. بعد سنين تشغيل لماكينات FDM — من أجهزة مبتدئين مفتوحة لإطارات مقفولة في الورش — نفس العيوب بتظهر في مكاتب البيت وورش القاهرة.
الدليل ده تشخيصي، مش درس نظري. بص على القطعة الفاشلة، طابق العرض، وبعدين غيّر متغير واحد في المرة. لو غيّرت الحرارة والسرعة ومستوى السرير مع بعض، مش هتعرف إيه اللي صلّح المشكلة فعلًا.
ابدأ من هنا: الموديل، الإعدادات، ولا الماكينة؟
قبل ما تفك الهوت إند، اسأل ثلاثة أسئلة:
- هل الملف ده اتنفّذ بنجاح قبل كده على نفس الطابعة؟ لو أيوه، الموديل غالبًا سليم. ركّز على الفيلامنت والفوهة والطبقة الأولى.
- هل الفشل في أول 3 إلى 5 طبقات؟ ده في العادة تسوية سرير، أوفست Z، سرير متسخ، أو طبقة أولى ساقعة — مش التعبئة ولا الدعامات.
- هل الطباعة اشتغلت ساعات وبعدين فشلت؟ فكّر في فيلامنت مبلول، انسداد جزئي، سيور مفكوكة، أو هبوط كهربا. رطوبة الصيف في مصر وعدم استقرار الجهد بيخلّوا المشاكل دي أشيع مما تتخيله دروس الإنترنت.
1. الطبعة مش بتلزق في السرير
ضعف التصاق السرير هو أكتر مشكلة للمبتدئين. هتسمع الفوهة بتحتّ، الخط الأول بيتسحب، أو السكيرت باين متقطّع بدل خط متصل.
إيه اللي هتشوفه
- الطبقة الأولى بتتفك من الأركان، أو القطعة كلها بتتحرك مع الفوهة.
- السكيرت مش بيلزق، أو رفيع ومتكسّر.
- وش القطعة من تحت خشن، لمّاع في حتة دون التانية، أو مليان فراغات.
إزاي تصلحها
- سوِّ السرير واضبط أوفست Z. على سرير نضيف، خط الطبقة الأولى المفروض يكون مضغوط شوية: عريض، متساوي، ومن غير فواصل بين الخطوط. لو مدوّر زي الإسباجيتي، الفوهة عالية. لو شفاف ومتحكوك، الفوهة واطية.
- اغسل السرير. زيت الإيد بيقتل الالتصاق. اغسل PEI أو الزجاج بماء دافي وصابون أطباق، وبعدين كحول إيزوبروبيل. متلمسش سطح الطباعة بعد التنضيف.
- ارفّع حرارة الطبقة الأولى. لـ PLA جرّب سرير 60–65°م وفوهة أعلى بـ 5–10 درجات في الطبقة الأولى بس. لـ PETG، فرخ PEI نضيف وأوفست أعلى شوية غالبًا أحسن من الغراء.
- هدي سرعة الطبقة الأولى إلى 20–30 مم/ث. السرعة عدو الالتصاق.
- استخدم برِم (brim) على القواعد الصغيرة (ستاند موبايل، قاعدة مجسّم، رجل رفيعة). الرافت قلّما يتحتاج على سرير سليم.
في صيف مصر، الحجرة السخنة جدًا ممكن تخلّي طبقات PLA الأولى طرية زيادة. لو الحرارة فوق حوالي 30°م، نزّل السرير 5 درجات وابعد أي مروحة مباشرة عن السرير — الهواء البارد بيبرّد الطبقة بسرعة ويفكّها.
2. الالتواء: الأركان بترتفع
الالتواء (Warping) هو انكماش البلاستيك وهو بيبرد. القطعة بتشدّ نفسها عن السرير، غالبًا من الأركان. ABS و ASA بيعملوا كده بقوة. PLA ممكن يلتوي في القطع الكبيرة المفلطحة لو السرير بارد أو التكييف ضارب على الطابعة.
- زود برِم (5–8 مم) عشان تثبّت الأركان.
- امنع تيارات الهواء. شباك مفتوح أو تكييف سبليت موجّه للطابعة سبب كلاسيكي للالتواء. صندوق كرتون بسيط بينفع أكتر من علبة غراء تانية.
- زود حرارة السرير في مدى الخامة (PLA 60°م، PETG 70–80°م، ABS 90–110°م مع حيز مقفول).
- متطبعش طبقات أولى مصمتة ضخمة من ABS من غير Enclosure. لو محتاج متانة ABS، اطبع جوه صندوق أو اطلب من صانع عنده طابعة مقفولة.
3. الخيوط الزائدة (Stringing)
شعيرات رفيعة بين أجزاء الموديل معناها الفوهة بتسرّب وهي بتتنقل. PETG بيخيّط أكتر من PLA. TPU بيخيّط لو عاملته زي PLA.
- نشّف الفيلامنت. الفيلامنت المبلول بيتبخّر في الفوهة ويتناثر. في الإسكندرية أو صيف القاهرة، PLA سايب على الرف أسبوعين غالبًا مبلول كفاية إنه يخيّط. نشّف PLA حوالي 45–50°م لمدة 4–6 ساعات، وPETG حوالي 65°م.
- فعّل الارتداد (Retraction) (Bowden: 4–6 مم؛ درايف مباشر: 0.6–1.5 مم) وابدأ بسرعة ارتداد 35–45 مم/ث.
- نزّل حرارة الفوهة 5 درجات لو الحيطان لمّاعة ومذوبة زيادة.
- زود سرعة التنقل عشان الفوهة تقعد وقت أقل وهي بتسرّب.
متطاردش الخيوط بارتداد مبالغ فيه على PETG — هتفرم الفيلامنت وتعمل انسداد. نشّف الأول، بعدين الحرارة، بعدين الارتداد.
4. نقص البثق، فراغات، وحيطان ضعيفة
هتشوف ثقوب في الأسطح العلوية، حيطان رفيعة، تعبئة ناقصة، أو إكسترودر بينقر. الطابعة مأمورة تدفع بلاستيك مش طالع.
- افحص الفوهة. فوهة 0.4 مم بعد خامات كاشطة (خشب، توهج، كربون) غالبًا بقت 0.5 مم وغير منتظمة. غيّر الفوهات الرخيصة؛ دي مستهلكات.
- سخّن درجات قليلة زيادة لو موتور الإكسترودر بيفوّت خطوات. البلاستيك البارد مش بيلحق يذوب مع التدفق العالي.
- عاير خطوات البثق / التدفق بمكعب جدار واحد. تخمين التدفق عند 80% أو 120% بيخفي مشكلة ميكانيكية.
- افحص مسار PTFE وترس الإكسترودر. فيلامنت مجروح ومسمار شد مفكوك شائعين بعد شهور استخدام.
الانسداد الجزئي بيبدأ غالبًا كفراغات «عشوائية» صغيرة، وبعدين يبقى انحشار كامل. لو الجودة ساءت بالتدريج على طبعات ورا بعض، افترض انسداد قبل ما تعيد كتابة البروفايل كله.
5. زيادة البثق: تكتلات وخطأ في المقاس
البلاستيك الزيادة باين كخطوط ناشزة، تكتلات عند تغيير الطبقة، وثقوب بتطلع أصغر من التصميم. «قدم الفيل» — اتساع أول طبقات — قريبة من نفس العيلة: السرير سخن والفوهة واطية شوية، فالبلاستيك بيتضغط لبره.
- قلّل التدفق 2–5% بعد ما تتأكد إن خطوات البثق مضبوطة.
- ارفّع أوفست Z شعرة لو الطبقة الأولى شفافة والقطعة بتلحم في السرير زيادة.
- فعّل تمدد أفقي للطبقة الأولى بقيمة سالبة بسيطة (مثلًا −0.2 مم) لو الطبقة الأولى أكبر والموديل بعد كده سليم.
6. إزاحة الطبقات (Layer shifting)
درجة مفاجئة في محور X أو Y، كأن الموديل اتقطع واتزحل، قلّما تكون من السلايسر. دي مشكلة ميكانيكية أو كهربائية:
- سيور مفكوكة (السبب الأشيع). المفروض تطنّ زي وتر باس واطي — مشدودة، مش شد جيتار.
- سرعة أو تسارع أعلى من تحمل الإطار. قلّل السرعة 20% وجرّب.
- سلك ماسك الجانتري، أو بكرة فيلامنت بتنطّ الإكسترودر.
- هبوط كهربا أو إعادة تشغيل. لو الإزاحة بتحصل بالليل في العقار، UPS على الطابعة أرخص من إعادة طبعة 14 ساعة.
7. انفصال الطبقات وضعف المتانة
القطعة شكلها مكتمل، وبعدين تتكسر على خط طبقة. ده ضعف ترابط بين الطبقات:
- الفوهة ساقعة، أو مروحة التبريد قاسية زيادة على PETG/ABS.
- ارتفاع الطبقة أكبر من اللازم للفوهة (خليك عند 75% من قطر الفوهة أو أقل: 0.28 مم كحد أقصى على فوهة 0.4 مم للطبعات الجيدة).
- فيلامنت مبلول. الرطوبة بتتحول لبخار وتسيب فراغات دقيقة بين الطبقات.
للقطع الوظيفية، عدد الحيطان أهم من التعبئة. ثلاث أو أربع محيطات مع تعبئة 20–30% بنمط gyroid أقوى في الاستخدام الحقيقي من جدارين مع تعبئة 80% — وأسرع في الطباعة.
فحص صحة في 10 دقايق قبل الطبعة الجاية
- نظّف السرير. سوِّ أو أكّد الشبكة وأوفست Z بمربع اختبار للطبقة الأولى.
- حسّ الفيلامنت: PLA هش بيتكسر في إيدك غالبًا تالف أو مبلول. نشّفه أو غيّره.
- سخّن واطلع خرزة لحد ما الخامة تطلع متسقة، مش منقّطة أو بتتفرقع.
- تأكد إن السيور ومسامير السرير مشدودة بعد نقل الطابعة.
- اطبع مكعب معايرة 20 مم أو قطعة اختبار صغيرة قبل شغل طويل.
التعليقات (0)
لا توجد تعليقات بعد. كن أول من يشارك رأيه.