
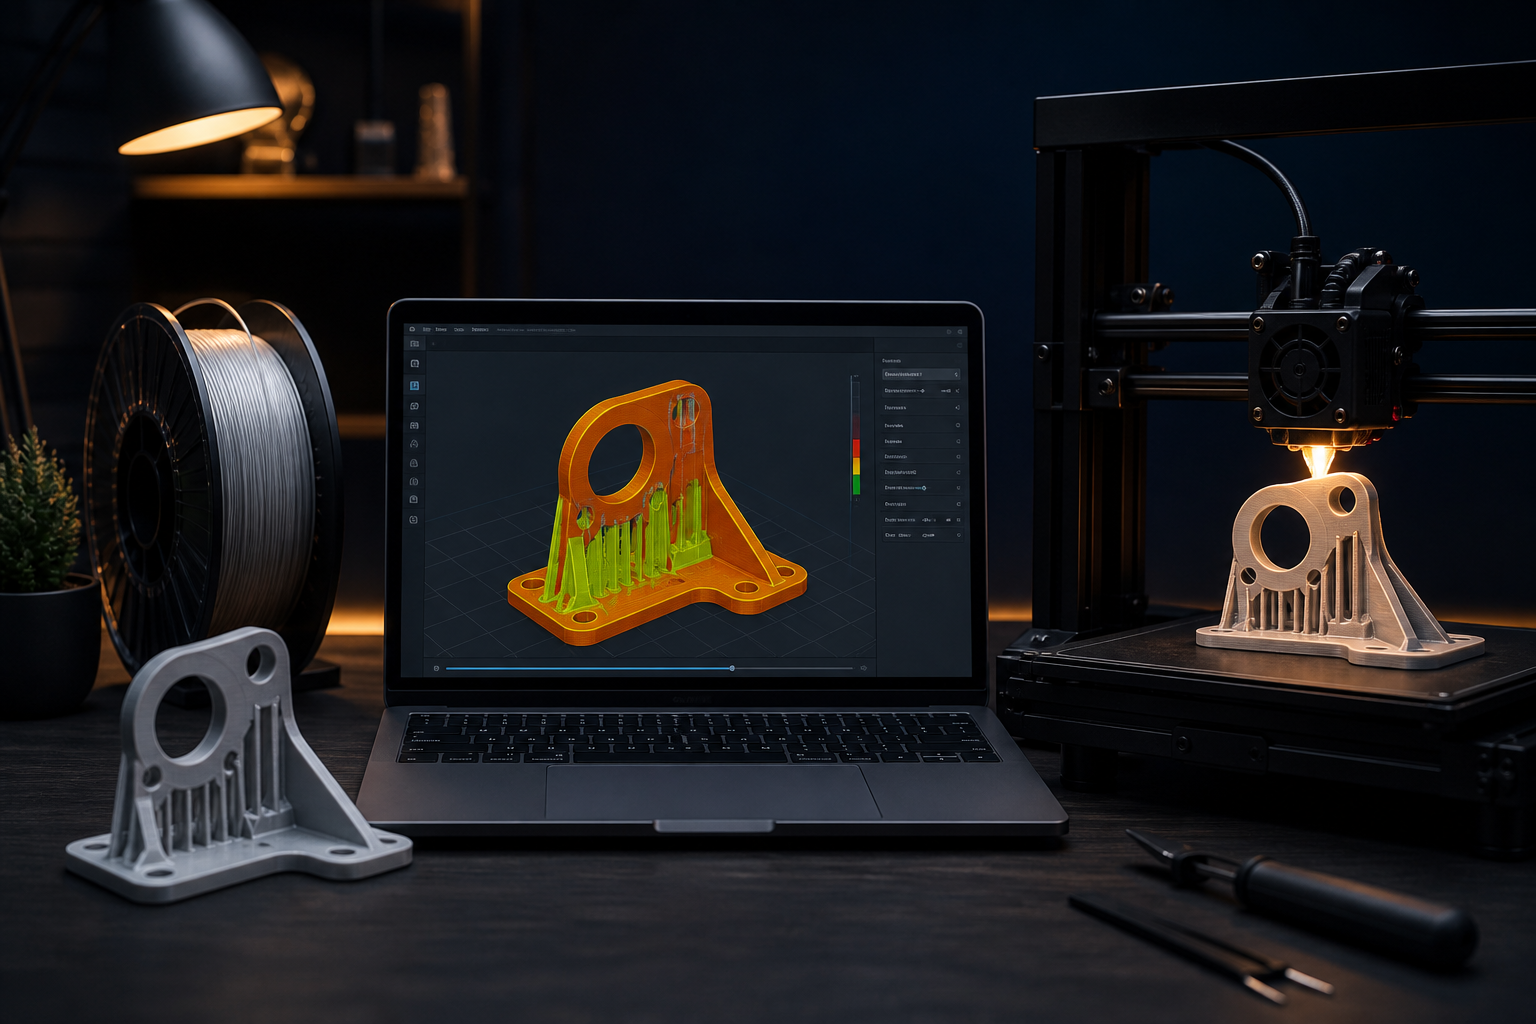
السلايسر له وظيفة واحدة: يحوّل الموديل ثلاثي الأبعاد لمسارات تقدر الطابعة تنفّذها. Cura و PrusaSlicer و OrcaSlicer و Bambu Studio كلهم بيعرضوا مئات الخانات. أغلبها ينفع تفضل على إعداد معقول. الإعدادات اللي بتغيّر القطعة في إيدك — والساعات على الماكينة — قليلة: ارتفاع الطبقة، الحيطان، التعبئة، الدعامات، السرعة، والحرارة.
ده مش جولة في البرنامج. ده ترتيب قرارات بنستخدمه على شغل حقيقي عشان ستاند الموبايل، وحامل درون، ومجسّم عرض ماياخدوش نفس البروفايل.
السلايسر بيعمل إيه فعلًا؟
الموديل قشرة. السلايسر بيملا القشرة بطبقات ثنائية الأبعاد فوق بعض: حيطان خارجية، حيطان داخلية، تعبئة، أسطح فوق وتحت، ودعامات اختيارية. كل حيط زيادة، وكل نزول في ارتفاع الطبقة، وكل برج دعم = دقايق زيادة وجرامات فيلامنت زيادة. لو بتحسب عرض سعر أو بتبعت ملف لصانع على سوق ثري دي، الاختيارات دي هي الفرق بين شغل 3 ساعات وشغل 14 ساعة.
ارتفاع الطبقة: جودة مقابل وقت
ارتفاع الطبقة هو سُمك كل شريحة بلاستيك. على فوهة 0.4 مم القياسية، خليك بين 0.12 مم و 0.28 مم. قاعدة مفيدة: ارتفاع الطبقة مايعدّيش حوالي 75% من قطر الفوهة.
- 0.28 مم — مسودّات، مثبتات ورشة، علب كبيرة، وأي حاجة هتتصنفر بعدين. سريع.
- 0.20 مم — الافتراضي لمعظم القطع الوظيفية. حيطان كويسة ووقت معقول.
- 0.16 مم — منحنيات ظاهرة (خوذات، مجسّمات، نماذج منتجات) من غير ما تضاعف المدة زي 0.12 مم.
- 0.12 مم — تفاصيل صغيرة ومنحدرات هادية. استخدمه على قطع صغيرة، مش على غلاف 200 مم.
تنصيف ارتفاع الطبقة تقريبًا بيضاعف وقت الطباعة. العملاء كتير بيطلبوا «أعلى جودة» على هيكل PETG كبير. وضّح تكلفة الوقت، أو اطبع الهيكل بـ 0.2 مم والشعار بس بـ 0.12 مم.
ارتفاع الطبقة المتغيّر (Adaptive layers) يستاهل يتفعّل على الأشكال العضوية: خشن على الحيطان الرأسية، ناعم على المنحنيات. ده من قليل من خيارات «متقدمة» اللي فعلًا بتوفّر.
الحيطان أقوى من التعبئة في الاستخدام الحقيقي
لما قطعة مطبوعة تتكسر وهي شغّالة، غالبًا بتفشل عند حيط رفيع أو عند جلبة مسمار — مش في الحشو الفاضي في النص. البلاستيك على المحيط متجه مع الحمل. التعبئة الخفيفة موجودة أصلًا عشان تسند الجلد العلوي.
- جدارين — ألعاب، نماذج عرض، علب المطلوب منها الشكل بس.
- 3 حيطان — قطع وظيفية يومية (علاقات، حوامل، أغلفة).
- 4 حيطان — قطع بتاخد مسامير أو كلبسات أو انحناء. غالبًا أقوى من قفز التعبئة من 20% لـ 60%.
فوهة 0.4 مم مع 3 حيطان ≈ 1.2 مم قشرة مصمتة. القشرة دي مع تعبئة 15–25% هي البروفايل اللي بنبدأ منه لـ «خلّيها متينة ومنضيعش يوم».
التعبئة: النسبة والنمط
نسبة التعبئة أكتر سلايدر الناس بتبالغ في ضبطه في بروفايلات المبتدئين.
- 10–15% — مجسّمات، فازات بقاع مصمت، أصداف ديكور كبيرة.
- 15–25% — معظم الطبعات الوظيفية. دي المنطقة الحلوة.
- 30–40% — قطع قصيرة سمينة بتتعرض لضغط، أو لما تحتاج إحساس مصمت في الإيد.
- فوق 50% — نادرًا ما يتبرر. بتدفع وقت وخامة مقابل متانة قليلة بعد ما الحيطان تخينة أصلًا. شغّلها CNC، أو زود حيطان، أو غيّر الاتجاه.
النمط أقل أهمية مما الناس فاكرة، مع استثناءين:
- Gyroid — متانة متوزعة في اتجاهات كتير، وبيطبع من غير تقاطع يعمل تكتل. افتراضي ممتاز للقطع الوظيفية.
- Grid / Cubic — تمام، وأسرع شوية على بعض الماكينات. لو التعبئة باينة من الحيطان الرفيعة، زود حيط بدل ما تغيّر النمط في عصبية.
تعبئة Lightning أو Adaptive ممتازة لنماذج العرض: فاضية جوّه تقريبًا، وكثيفة تحت الجلد العلوي بس. متستخدمهاش على حامل بيحمل وزن.
الدعامات: اطبعها بس لو الاتجاه مش هينقذك
الدعامات سقالة. بتكلّف وقت، بتخربش السطح، وبتضيّع فيلامنت. أول علاج تقريبًا دايمًا هو تدوير القطعة.
- حط أكبر وش فلات على السرير لما تقدر. هتاخد التصاق مجانًا وتوفّر غابة دعامات.
- البروزات لحد حوالي 45–50° غالبًا بتطبع من غير دعم على PLA مع تبريد كويس. PETG محتاج مساعدة أكتر؛ TPU بيكره الدعامات اللازقة في القطعة.
- دعامات الشجرة (Tree / Organic) ألطف مع الموديلات العضوية والمصغّرات. الدعامات العادية/الملاصقة أوضح تحت الحوامل الميكانيكية ذات السطح الفلات.
- خلّي مسافة Z للدعامة حوالي 0.2 مم على PLA عشان تتقشر. لو ضيقة زيادة بتخرب السطح؛ لو واسعة البروز بينزل.
لو القطعة محتاجة دعامات في كل اتجاه، الموديل مش متصمّم لـ FDM. مصمم على سوق ثري دي يقدر يزوّد فيليه، أو يقسم القطعة، أو يحط قاعدة فلات تحت. التعديل ده أرخص من 6 ساعات إزالة دعامات.
السرعة والحرارة: الزرّان بعد الشكل
بعد ما تختار ارتفاع الطبقة والحيطان، الجودة عايشة في سرعة صهر البلاستيك:
- الحيط الخارجي بطيء، التعبئة أسرع. تقسيم شائع: حيط خارجي 40–60 مم/ث، حيطان داخلية أسرع شوية، تعبئة 80–120 مم/ث على ماكينة صلبة. الحيطان الحلوة رخيصة لو البطء برّه بس.
- الحرارة حسب الخامة، لكن الطبعة بتقولك أكتر من ليبل البكرة. حروف لمّاعة ونازلة: سخن زيادة. ترابط طبقات ضعيف وحيطان باهتة مغبرة: ساقع أو فيلامنت مبلول. غيّر 5 درجات في المرة.
- التبريد: PLA بيحب مروحة قوية بعد الطبقة الأولى. PETG غالبًا شكل أحسن على مروحة 30–50%. ABS عايز مروحة قليلة أو من غير مروحة وحيز مقفول — وإلا الطبقات بتفصل.
اختيار الخامة اتشرح في مقالات تانية على سوق ثري دي. القاعدة هنا أبسط: استخدم مدى حرارة الخامة، وبعدين ظبّط على القطعة اللي قدامك.
الطبقة الأولى لسه 80% من النجاح
أذكى تعبئة في العالم مش هتنقذ طبعة بتزحلق من الطبقة الأولى. في السلايسر:
- الطبقة الأولى 0.2–0.3 مم حتى لو الباقي 0.16 مم.
- سرعة الطبقة الأولى 20–30 مم/ث.
- برِم على القواعد الصغيرة؛ رافت بس على سرير معوج أو دبابيس دقيقة مش بتلزق.
لو كل طبعة بتفشل في أول خمس دقايق، وقّف تغيير التعبئة. صلّح تسوية السرير وأوفست Z — دي مشكلة ماكينة، مش بروفايل سلايسر.
بروفايل بداية ينفع تستخدمه
لفوهة 0.4 مم وPLA على بد سلينجر أو CoreXY عادي:
- ارتفاع طبقة 0.20 مم
- حيطان: 3
- أعلى / أسفل: 5 طبقات
- تعبئة: 20% gyroid
- دعامات: مقفولة لحد ما معاينة البروز تقول غير كده
- حيط خارجي ≈ 50 مم/ث، تعبئة ≈ 100 مم/ث (قلّل 30% على فريم مهزوز)
انسخ البروفايل. سمّي واحد «مسودة 0.28» وواحد «عرض 0.16». متبنيش بروفايل من الصفر لكل STL.
الإعدادات دي بتغيّر سعر الطباعة إزاي
لما تبعت ملف لصانع، قول إيه اللي يهمك: المقاس والمتانة، ولا وشوش ظاهرة ناعمة. الجملة دي أغلى من «اطبعها بأعلى جودة». أعلى جودة على قطعة 180 مم بارتفاع 0.12 مم وتعبئة 40% ودعامات في كل حتة منتج مختلف — وسعر مختلف — عن 0.2 مم و3 حيطان وتعبئة 20% ومن غير دعامات.
لو مش متأكد، ارفع الموديل، اذكر الاستخدام (نموذج أولي، حامل استخدام نهائي، هدية)، وسيّب الصانع يختار البروفايل. ده شغل المشغّلين ذوي الخبرة. سوق ثري دي موجود عشان الحوار ده يحصل في مكان واحد بدل ما تخمّن تمانين خيار لوحدك.
التعليقات (0)
لا توجد تعليقات بعد. كن أول من يشارك رأيه.