
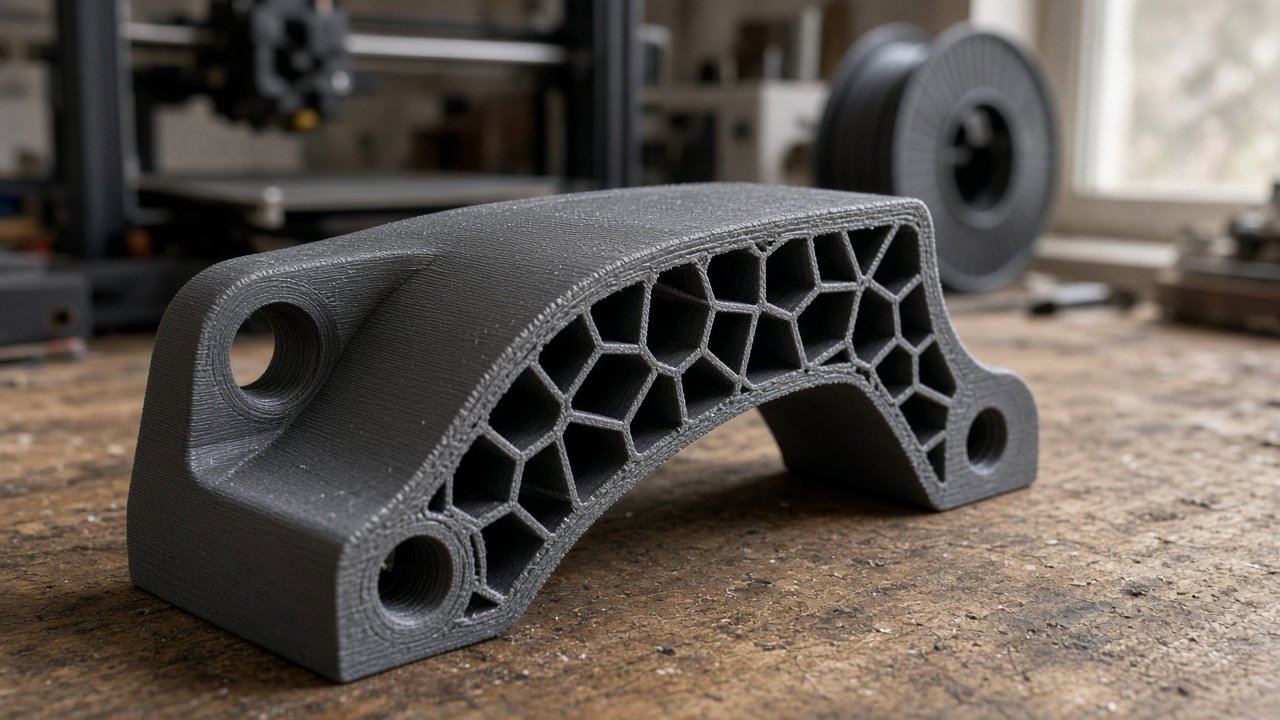
مرة عميل بعتلي حامل موبايل اتكسر من المفصلة بعد أسبوعين على طبلون العربية. ملف السلايسر كان 100% infill وارتفاع طبقة 0.28 مم وحيطان اتنين بس. هو اقتنع إن الفيلامنت ضعيف. الفيلامنت كان تمام. الحيطان كانت رفيعة، واتجاه الطبقات عكس الحمل، وحرارة جوه العربية في مصر بتعدّي اللي PLA يستحمله.
لو بتطبع من ست لتناشر شهر، غالبًا ماسك شوية “قواعد قوة” من اليوتيوب والمنتديات. جزء منها بيضيّع فيلامنت. وجزء بيكسر القطع. ده اللي بشوفه فعليًا على البنش.
أسطورة: 100% infill = أقوى قطعة
الواقع: في أغلب قطع FDM، القوة بتيجي أولًا من الـ shells الخارجية. تزود الـ infill من 20% لـ 40% بيفرق. من 40% لـ 100% غالبًا بيضيف ساعات وجرامات مقابل مكسب صغير، بينما حيطتين زيادة ممكن يعملوا أكتر في الانحناء والصدمات.
إعدادات وظيفية تقريبية بستخدمها للكلامب والكلبسات وحاملات العدد:
- Walls / perimeters: 3–4 على nozzle 0.4 مم (تقريبًا 1.2–1.6 مم شيل صلب)
- Top/bottom layers: 4–6 طبقات مصمتة
- Infill: 25–40% لمعظم الأحمال؛ gyroid أو cubic؛ 50–60% بس لو القطعة قصيرة وتحت ضغط عالي
- Layer height: 0.16–0.20 مم للقطع الحساسة للقوة؛ 0.28 مم مناسب للحاملات الكبيرة غير الحرجة
الـ 100% infill لسه ليه مكان: بوشات صغيرة، قطع ضغط قصيرة، أو لما تحتاج وزن. مش زرار افتراضي لـ“خلّيها قوية”. على كلامب متوسط، الـ 100% ممكن يودّي وقت الطباعة من حوالي 3 ساعات لـ 6–8، وتكلفة الفيلامنت في مصر من تقريبًا 25–40 جنيه خامات لمضاعف الرقم، من غير ما يصلح اتجاه طباعة غلط.
أسطورة: لو الإعدادات كويسة، الاتجاه مش مهم
الواقع: الـ FDM anisotropic. تماسك الطبقات على محور Z أضعف من اتجاه الخيط. خطاف مطبوع والحمل بيقشر الطبقات من بعض هيفشل بدري حتى لو 50% infill وأربع حيطان.
قاعدة سريعة بقولها للناس:
- حط الحمل الأساسي شد أو انحناء في مستوى XY لما تقدر
- تجنّب المفصلات وـ screw bosses والـ snap fits اللي بتفتح مع خطوط الطبقات
- لو فيه مسمار بيشد جنبًا، اطبع بحيث محور المسمار مش بيفتح الطبقات زي كتاب
مثال: كالون باب كان بيتشقق بعد كام قفلة قوية. نفس الـ PETG، نفس 35% infill، نفس أربع حيطان. لفّيت القطعة 90° عشان منحنى الكالون يمشي مع الطبقات واتظبطت. مفيش تغيير إعدادات. الاتجاه بس.
الموضوع depends على مسار الحمل. لو مش متخيل القوة ماشية فين جوه القطعة، ارسم أسهم على الـ STL قبل ما تعمل slice. الخمس دقايق دول أوفر من إعادة طباعة.
أسطورة: الطبقات الأسمك دايمًا أقوى
الواقع: الطبقات الأسمك أسرع وبتحسّس تقوية تحت ضغط، بس بتعمل واجهات أقل وغالبًا تفاصيل أسوأ عند زوايا الإجهاد (الركان الحادة والضلع الرفيع). للقطع الوظيفية تحت انحناء أو صدمة، بفضل 0.16–0.20 مم مع حيطان كويسة على “tank mode” بـ 0.32 مم.
فين الأسمك ينفع: فواصل كبيرة، جيگات عليها ضغط خفيف، بروتوتايب هتعدّله في نفس اليوم. فين بيضر: living hinges، كلبسات رفيعة، وأي مقطع صغير لازم يثني من غير ما يتشقق.
أسطورة: PLA ينفع برّه أو في العربية في مصر
الواقع: الـ PLA بيطرّى تقريبًا في حدود 55–65°م حسب البراند واللون. عربية مقفولة في شمس القاهرة أو إسكندرية بتعدّي الرقم ده بسهولة. قطع البلكونة تحت UV كمان بتتبهدل وتبقى هشة على شهور، حتى لو معرفتش “تسيح”.
اللي هعمله أنا:
- تثبيت جوّه ناشف: PLA أو PLA+ تمام؛ 3–4 حيطان و30% infill غالبًا يكفي
- عدد ورشة جنب موتورات / علب: PETG أولًا؛ وخلي بالك من الـ creep تحت حمل ثابت
- شمس برّه، موتوسيكل، طبلون: PETG أو ASA/ABS لو بتطبعهم بثبات؛ متأمنش على PLA العادي
- لمس أكل / استخدام طبي: متتجربش؛ مسامية الـ FDM والإضافات المجهولة limit أمان حقيقي
Annealing للـ PLA ممكن يرفع مقاومة الحرارة شوية، بس المقاسات بتتحرك. قيس بعد ما تخلّص مش قبل. لقطعة عميل هتقعد في عربية سخنة، بسعّر PETG أو أحسن وبقول كده من الأول بدل ما أوعد بطباعة PLA رخيصة تلتوي في أسبوع.
تكلفة خامة تقريبية لقطعة وظيفية صغيرة 40–80 جم مطبوعة محليًا غالبًا تقع تقريبًا في حدود 30–120 جنيه فيلامنت قبل الشغل، حسب الخامة والهدر. الخامات اللي تستحمل حر أغلى، وتستاهل لما وضع الفشل يكون “طرّت في الشمس”.
أسطورة: أكتر خامة دايمًا أحسن من شكل أذكى
الواقع: حيطة رفيعة مع ضلع في المكان الصح بتكسب على كتلة مصمتة تخينة. الـ fillets عند الركان بتقلل بداية الشق. الـ screw bosses محتاجة perimeter كفاية (غالبًا تلات حيطان مع infill أكثف محليًا)، مش 100% على القطعة كلها.
وكمان: الفيلامنت الرطب بيقتل تماسك الطبقات أسرع من نسبة infill “غلط”. لو الـ PETG بيسرّب خيوط والطبقات باهتة وضعيفة بعد أسابيع رطوبة، نشّفه قبل ما تلوم السلايسر. رطوبة مصر مش اختيار؛ النشافة جزء من القوة.
القطعة الوظيفية القوية غالبًا حيطان كويسة في الاتجاه الصح، خامة تستحمل الحرارة، وinfill يكفي إن الشيل ميتهدّش—مش سلايدر الكثافة على الآخر.
تعمل إيه في تاني طباعة وظيفية
قبل ما تدوس slice، راجع تلات حاجات بس: اتجاه الحمل مقابل خطوط الطبقات، عدد الحيطان (ابدأ من 3–4)، وهل القطعة هتشوف شمس أو حر طبلون. الـ infill بعد كده، وغالبًا 25–40%.
لو القطعة لعميل أو عايز رأي تاني على الخامة والاتجاه، انشر الطلب على سوق ثري دي وقارن عروض الصنّاع، أو اعمل تقدير سريع للوقت والخامة من حاسبة تكلفة الطباعة قبل ما تحرق فيلامنت.
اطبع كوبون اختبار صغير بنفس اتجاه القطعة الحقيقية لو الحمل حرج. كسر شريط في نص ساعة بيعلّمك أكتر من تلات طبعات كاملة للتصميم النهائي.
التعليقات (0)
لا توجد تعليقات بعد. كن أول من يشارك رأيه.