
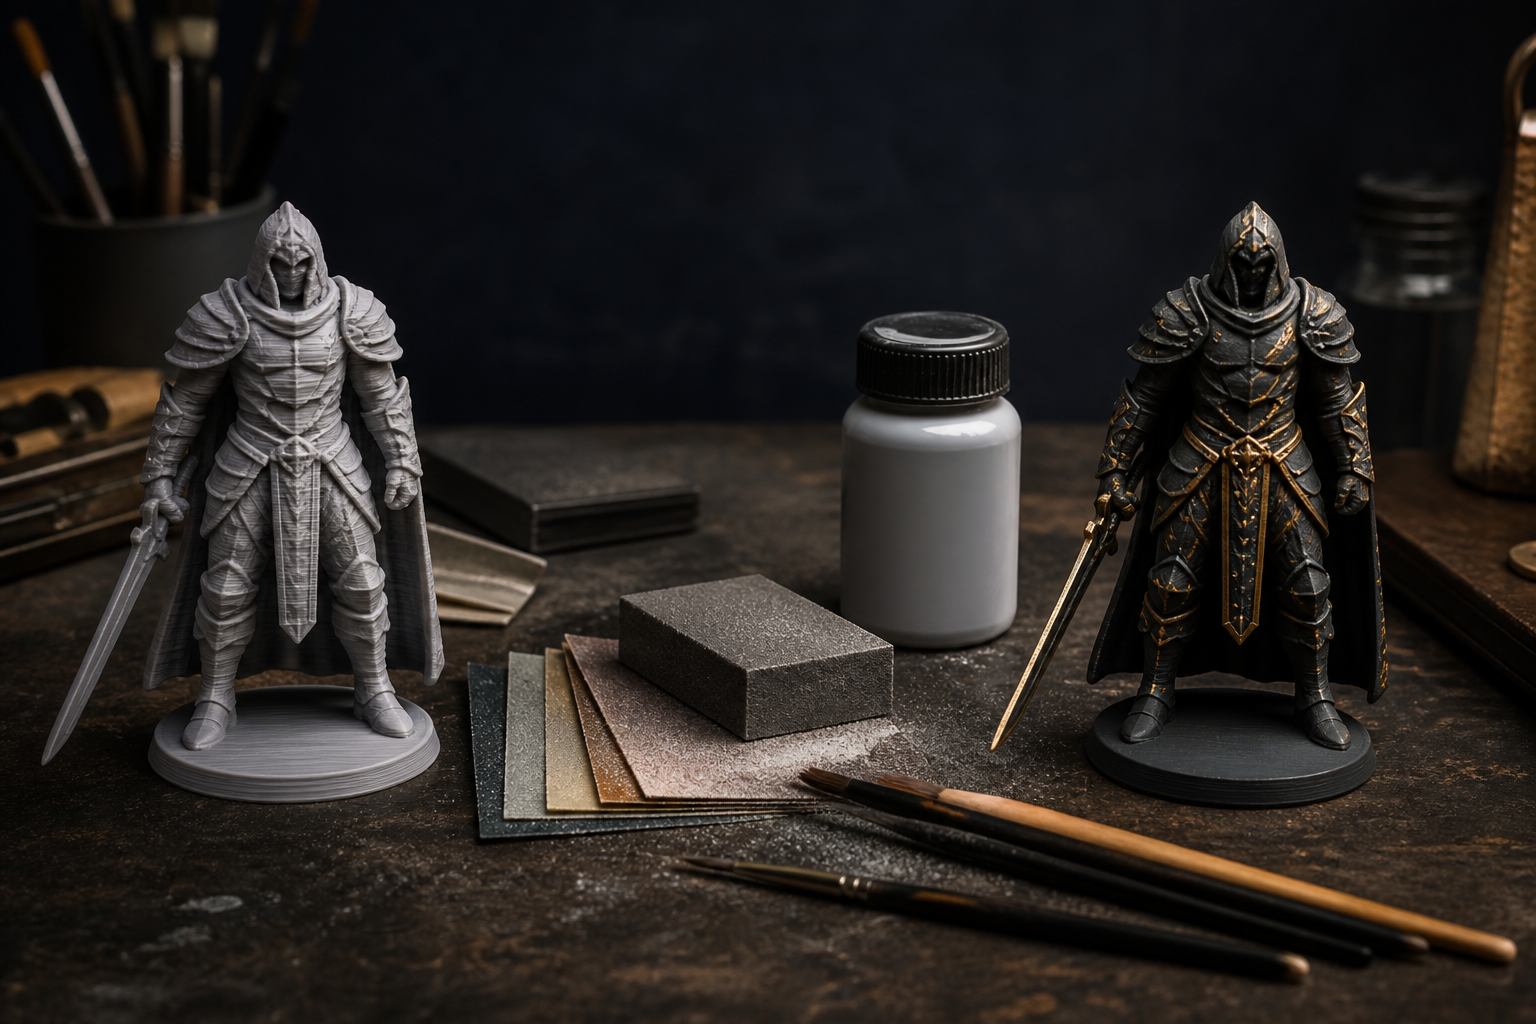
الطبعة وهي طالعة من السرير قطعة خام، مش منتج. خطوط الطبقات، زوائد الدعامات، اتساع الطبقة الأولى، ووش تحت شوية هباب — دي آثار FDM عادية. الفرق بين «مطبوعة 3D» و«شكلها مصنع» تقريبًا دايمًا في التشطيب — والتشطيب تسلسل، مش حيلة واحدة بورق صنفرة.
الدليل ده هو الترتيب اللي بنستخدمه في الورشة: شيل الدعامات، اخفض الآثار، صنفّر تدرج خشونة، عبّي لو لزم، برايمر، وبعدين ادهن أو سيب مظهر صناعي نضيف. الكلام على FDM (فيلامنت). قطع الراتنج بتتصنفر أسرع لكن ليها غسيل ومعالجة خاصة؛ متخلطش كيميا الراتنج مع المسار ده.
قرر شكل التشطيب قبل ما تعمل سلايس
التشطيب بيبدأ في السلايسر. لو وش هيبان، حطّه على السرير أو على حيط قائم — مش على بروز 30° مليان دعامات. لو الوش هيتدهن، تقدر تطبع أسرع شوية (0.2 مم) وتصرف الوقت على برايمر حشو بدل طبعة 0.12 مم لثمان ساعات.
- عرض / هدية: احجز وقت للصنفرة والطلاء. وجّه الطباعة عشان أحلى حيطان خارجية.
- حامل وظيفي: قص الدعامات، نظّف الثقوب، وصنفرة خفيفة على أوجه التطابق. الطلاء اختياري.
- قطعة مقاسها حرج: صنفّر أوجه التطابق في الآخر، وقِس. الصنفرة العنيفة بتغيّر المقاس 0.1–0.3 مم بسهولة.
الخطوة 1: شيل الدعامات من غير ما تخدش القطعة
سيّب القطعة تبرد. البلاستيك الدافي بيتمزّق. قصّافة قريبة، أداة إزالة الحواف، ومشرط هوايات أحدّ من القوة الغاشمة.
- افصل دعامات الشجرة فروع صغيرة، مش كتلة واحدة.
- للدعامات الملاصقة تحت سطح فلات، زحلق مخرطة رفيعة على خط الفصل — متقوّسش لفوق جوّه الجلد.
- سيب زائدة صغيرة أحسن ما تقطم حفرة. الزوائد بتتصنفر؛ الحفر محتاجة معجون.
PETG بيلحم في الدعامات أكتر من PLA. لو كل شغل بتتقاتل معاه، زوّد مسافة Z للدعامة شوية في الطبعة الجاية بدل ما تنحت السطح لحد ما يموت.
الخطوة 2: تنضيف أول — الزوائد والبرِم وقدم الفيل
قص البرِم على قد الحافة. لو الطبقة الأولى اتوسّعت (قدم الفيل)، كام ضربة مبرد خشن أو أداة شطف على حرف القاع هتخلي القطعة تقعد مظبوطة وشكلها متعمّد. اثقب أو وسّع الثقوب اللي طلعت أضيق؛ ثقوب FDM تقريبًا دايمًا بتطلع ضيقة.
الخطوة 3: صنفّر بتدرج خشونة، مش بعصبية
الصنفرة الجافة على PLA و PETG بتكتم الورق بسرعة. امشي تدرج خشونة. القفز من 80 لـ 600 بيسيب خدوش 80، والطلاء هيبرزها مش هيخفيها.
- 120–180 — اخفض خطوط الطبقات وآثار الدعامات. وقف هنا لمثبتات الورشة.
- 240–320 — الخشونة اللي فعلًا بتجهّز للبرايمر. أغلب وقتك المفروض يعيش هنا.
- 400–600 — بعد البرايمر، أو على أوجه هتفضل من غير طلاء ومحتاجة مظهر بلاستيك ساتان.
استخدم بلوك صنفرة على الأوجه الفلات عشان متغوّرش النص. على المنحنيات، لف الورق على عود أو استخدم وسائد فوم. الصنفرة الرطبة من 400 لفوق بتقلل التراب والكمّ؛ ابعد المية عن الإلكترونيات وعن مكتب الخشب الخام.
الصحة: تراب FDM تراب بلاستيك. صنفّر في البلكونة أو بمنفاخ وكمامة. متطفّش القطعة ببقك فوق الترابيزة.
PLA و PETG و ABS — التشطيب مش واحد
- PLA بيتصنفّر كويس وبياكل برايمر حشو. بيطرى لو سخّنته بصنفرة كهربا عنيفة. الصنفرة بالإيد أأمن على الحيطان الرفيعة. PLA بيحب برايمر رش؛ مش بيتنعّم كيميائيًا بالأسيتون.
- PETG أصلب وألزق. الورق بيكمّ أسرع. استخدم ورق جديد أحدّ، ضغط أخف، واستنى وقت أكتر. التصاق الطلاء على PETG أصعب — نظّف من الدهون وحط برايمر.
- ABS / ASA بيتصنفّروا نضيف، وينفعوا تنعيم بخار أسيتون في تجهيز محكوم. ده مسار كيميائي فيه أبخرة وخطر اشتعال، مش حيلة على ترابيزة المطبخ. لمعظم صور المنتجات، برايمر حشو + طلاء أأمن وأثبت من تنعيم البخار.
الخطوة 4: عبّي خطوط الطبقات اللي فضلت
بعد خشونة 240، الفجوات الباقية أسرع تتعبّى من إنها تتصنفر لحد الفناء.
- برايمر حشو (رش عالي البناء) هو الافتراضي. طبقتين خفيفين، بينهم 20–30 دقيقة، وبعدين صنفرة 320–400. كرّر مرة لو لسه شايف خطوط تحت ضوء جانبي.
- معجون نقط / معجون مجسّمات للحفر من دعامات اتشالت بالعافية. ادغط، سيّبه ينشف، صنفّر على قد السطح.
- بعض الصنّاع بيدهّنوا إيبوكسي رفيع أو راتنج UV على قطع العرض. ده طلاء سطحي، مش ترقية إنشائية — وبيغيّر المقاس. استخدمه على المنحوتات، مش على تركيبات الضغط.
امسكت القطعة تحت لمبة مكتب جانبية. لو لسه شايف خطوط، هتبان من تحت الطلاء اللمّاع. المطفي بيخبّي أخطاء أكتر؛ اللمّاع مش بيخبّي حاجة.
الخطوة 5: برايمر، طلاء، حماية
نظّف بالكحول الإيزوبروبيل بعد الصنفرة. زيت الإيد في صيف القاهرة بيعمل عيون سمك في طبقة الرش.
- رجّ البرايمر. تمريرات خفيفة من 20–30 سم. الطبقة التقيلة بتنزّل وتاكل الحروف الدقيقة.
- اللون طبقات رفيعة. طبقتين لون رفيعين أحسن من طبقة تخينة.
- طبقة حماية شفافة (مطفي أو ساتان للمنتجات، لمّاع للعرض) بتحمي PLA من بصمات الإيد ومن طبشور الأشعة فوق البنفسجية على حافة الشباك.
ألوان الأكريليك للهوايات تنفع على PLA متبرايمر. رش السيارات ينفع لو عايز تحمل على مجسّم أو غلاف. دايمًا جرّب على سكراب مطبوع من نفس الخامة — PETG خصوصًا ممكن يرفض بعض البرايمرات.
إمتى متتشطّبش
متصنفّرش تركيب كبس لحد ما يتجرّب. متدهنش جلبة إدخال حراري لسه محتاجة مكواة لحام. متطاردش تشطيب مرآة على مجرى PETG 300 مم عايش جوّه ماكينة. التشطيب شغل إيد. على سوق ثري دي، اكتب في الطلب هل محتاج وظيفي زي ما اتنفّذ، ولا إزالة زوائد بس، ولا جاهز للطلاء / متدهون. دول ثلاثة عروض أسعار مختلفة.
ميزانية وقت واقعية
مجسّم 120 مم، من خام لطلاء عرض: 20–40 دقيقة تنضيف دعامات، 45–90 دقيقة صنفرة ودورات برايمر، وبعدين الطلاء. حامل ميكانيكي: 10 دقايق بقصّافة ومبرد. لو العميل عايز شكل منتج متدهون على غلاف كبير، التشطيب ممكن يكلف أكتر من الطباعة. سعّره بصراحة — أو اطبع بلون مطابق أصلًا وصنفّر الوش الظاهر بس.
سيّبها لصانع لما التشطيب هو المنتج
درع كوسبلاي، نماذج محلات، وقطع هدايا عايشة أو ميّتة على التشطيب. لو ماعندكش برايمر ولا مساحة ولا صبر، ابعت STL مع صورة للتشطيب المطلوب (أسود مطفي، «زي الحقن»، دهب، تقني خام). صنّاع مصر على سوق ثري دي ماشيين على الخط ده يوميًا. هتاخد قطعة شكلها منتج، مش رصّ طبقات — وهتوفّر ويكند تراب أبيض على البلكونة.
التعليقات (0)
لا توجد تعليقات بعد. كن أول من يشارك رأيه.